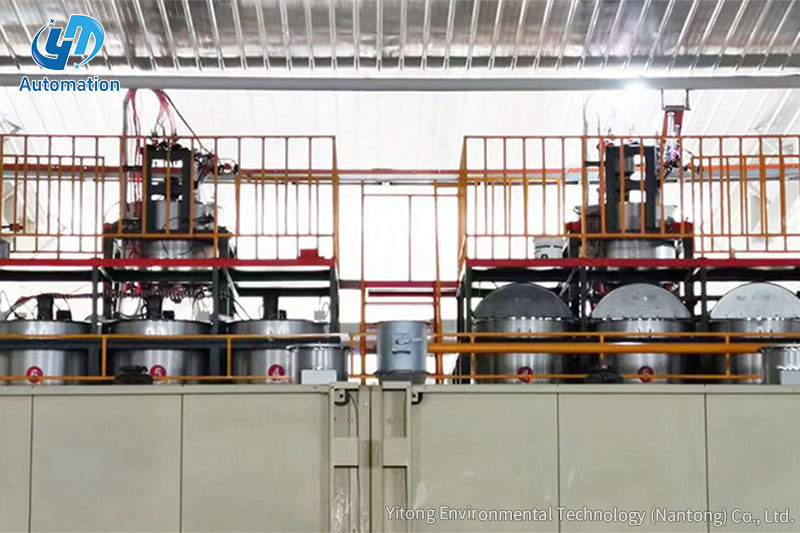
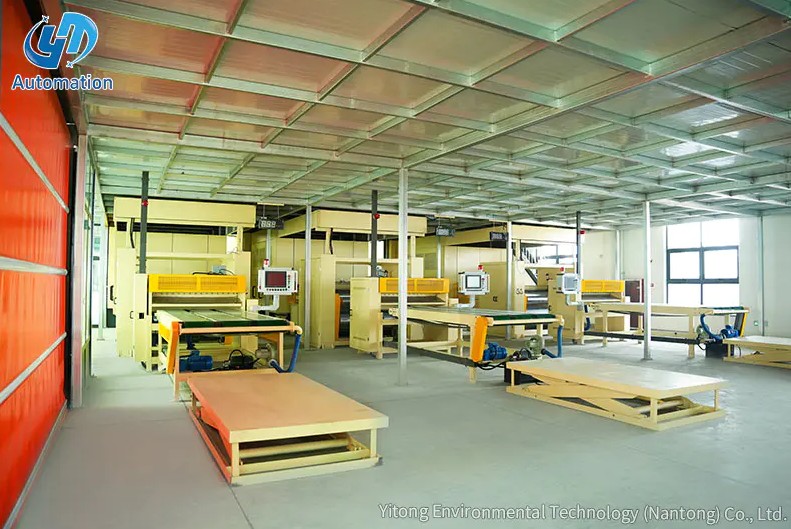
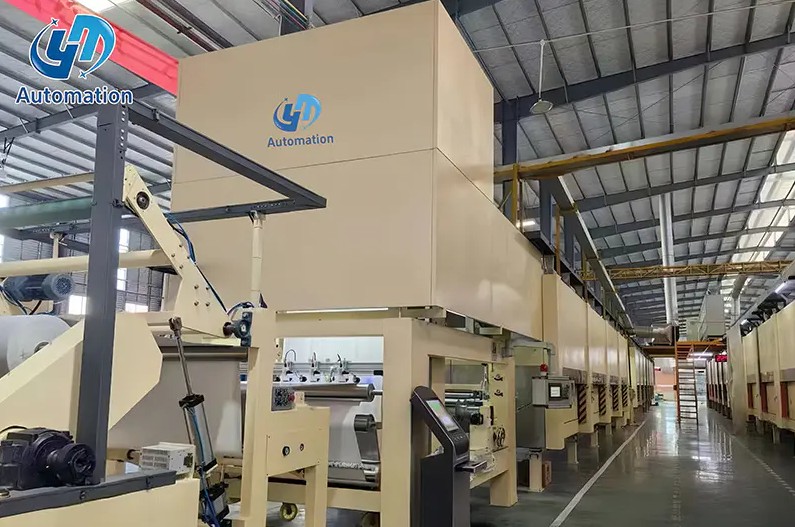
Zamislite brzu liniju za impregnaciju koja neprekidno radi u dvije smjene. Kolut za odmotavanje se prazni, papir je zasićen i premazan, a peći za sušenje rade svoj posao. Zatim gotov list dolazi do kraja reda, gdje se hrpa mora formirati brzo, ravnomjerno i bez oštećenja rubova. Ovo je trenutak kada automatizirani sustav slaganja odlučuje može li cijela linija održati obećani učinak.
Zaključak je jednostavan: automatizaciju treba procijeniti kada brzina linije premašuje udoban tempo ručnog rukovanja, jer su neusklađenost snopa i opetovano podizanje uobičajeni izvori kasnijih gubitaka u proizvodnji. Odjeljci u nastavku pokrivaju radni slijed, izbor komponenti, pokazatelje performansi i pitanja integracije. Svaki dio koristi tipične proizvodne podatke kako bi usporedba bila konkretnija.
Automatizirani sustav slaganja programibilna je jedinica koja prima ploče ili listove s transportne trake i stavlja ih na urednu hrpu, paletu ili magacin. To može biti portalni okvir s vakuumskim dizačima, jednostupni robot s hvataljkom ili platforma za podizanje koja surađuje s pokretnom trakom. Zajednička nit je da nizom upravlja PLC ili industrijski kontroler, a ne operater. Sustav koristi senzore za otkrivanje materijala, mehanizam za pozicioniranje za njegovo pomicanje i upravljač za koordinaciju kretanja s uzvodnom linijom. Ovi se sustavi koriste svugdje gdje se ravni proizvodi moraju brzo složiti bez oštećenja njihove površine.
Radni slijed slijedi isti logički obrazac na gotovo svakom stroju. Senzor na ulazu detektira vodeći rub i širinu lista. Kontroler zatim izračunava ciljni položaj na temelju unaprijed postavljenog uzorka snopa. Sustav vakuuma ili hvataljke podiže lim, a pokretna os ga nosi do točke pada. Uzorak se održava podešavanjem točke depozita za svaki ciklus. Konačno, mjerenje visine hrpe provjerava se nakon unaprijed određenog broja komada.
Vrijeme je kritično. Ako regulator predugo čeka između ciklusa, uzvodni vod se zaustavlja. Ako se kreće prebrzo, lim se može zaljuljati i sletjeti na pomak. Zbog toga su krutost okvira, područje prianjanja i profil ubrzanja važni koliko i maksimalna brzina.
Različite brzine linija, veličine ploča i rasporedi poda dovode do različitih konfiguracija. Pravi izbor ne ovisi o preferencijama marke, već o tome koji kinematski raspored daje najkraći ciklus uz prihvatljivu cijenu. Donja tablica uspoređuje najčešće vrste koje se nalaze u linijama za obradu kartona i papira.
| Vrsta sustava | Kretanje glavne osi | Tipična primjena | Vremenski raspon ciklusa |
|---|---|---|---|
| Slagač ploča portalnog tipa | Gornje X i Z osi | Široke ploče, ploče za namještaj | 12-18 s po ciklusu |
| Robot paletizer s jednim stupcem | Rotirajuća ruka s hvataljkom | Kompaktni prostori i raznoliki uzorci | 15-25 s po ciklusu |
| Platforma za podizanje i slaganje | Vertikalni lift plus transporter | Ukrasne hrpe papira, linije za impregnaciju | 20-35 s po ciklusu |
| Slagač na bazi pokretne trake | Horizontalni prijenos pomoću lijevka za hrpe | Svjetlosni listovi i kontinuirane linije | 25-45 s po ciklusu |
 Platforma za slaganje kapaciteta 3 tone za linije ukrasnog papira Ovaj slagač u obliku platforme predstavljen je kao praktičan izbor za linije ukrasnog papira, nudeći kapacitet dizanja od 3 tone koji podržava jednostavniju integraciju s postojećim PLC-upravljanim proizvodnim sustavima. Pogledajte proizvod →
Kod usporedbe tipova, nazivna brzina je samo početna točka. Stvarno vrijeme ciklusa ovisi o težini lista, pouzdanosti držanja i brzini komunikacije PLC-a s sušionom ili rezačem uzvodno. Slagač u obliku platforme često postaje prvi izbor za ukrasni papir jer ga je jednostavnije integrirati. Ako se asortiman proizvoda kasnije pomakne prema većim pločama, portalni sustav može postati bolja dugoročna opcija.
Nakon što saznate obrazac kretanja, sljedeći korak je usporedba brojeva, a ne kataloških fotografija. Tri metrike imaju najjači učinak na produktivnost: vrijeme ciklusa po listu, kvaliteta hrpe u punoj visini i količina potrebne pažnje operatera. Grafikon u nastavku prikazuje tipičnu indeksiranu izvedbu kada automatizirani slagač portalnog tipa zamjenjuje ručno slaganje na kontinuiranu liniju.
Indeksirane vrijednosti temelje se na stvarnim promatranjima proizvodnje. Ručno slaganje postavljeno je na 100 kao uobičajena osnovna linija. Automatizirano slaganje obično doseže 140 ili više za brzinu obrade. Kvaliteta hrpe se poboljšava jer svaki ciklus koristi iste koordinate i pritisak. Čak i kad je u pitanju učinkovitost rada, automatizirana linija može raditi s jednim operaterom umjesto s nekoliko. To ne znači da će svaki stroj isporučiti te brojke, ali oni pokazuju kakvu prazninu može stvoriti dobro integrirani sustav.
Pojedinačna snimka izvedbe je korisna, ali važniji je trend tijekom promjene. Ručno slaganje ima tendenciju opadanja nakon trećeg sata, posebno kod velikih težina komada. Automatizirani sustav održava gotovo ravnu izlaznu krivulju. Linijski grafikon u nastavku uspoređuje broj listova naslaganih po satu na kraju svakog sata u tipičnoj osmosatnoj smjeni.
Linijski grafikon ilustrira poznati obrazac. Automatizirana linija radi između 44 i 47 ciklusa na sat tijekom cijele smjene. Ručna linija počinje na 38 ciklusa, ali pada ispod 30 nakon četvrtog sata. Umor, pauze za osvježenje i pritisak da se održi korak doprinose krivulji. Za rad u dvije smjene, akumulirani razmak doseže oko 80 listova po retku. To je razlog zašto tvrdnje o propusnosti temeljene na kratkim ispitivanjima često precjenjuju ručnu izvedbu.
Sljedeća usporedba fokusira se na prosječno vrijeme ciklusa po hrpi. Kraći ciklus daje liniji veću marginu kada izlazna snaga sušilice skoči. Stupčasti dijagram u nastavku uspoređuje ručno slaganje, platformu za podizanje, paletizator s jednim stupom i portalni slagač pod sličnim dimenzijama ploča.
Okomite trake prikazuju vrijeme ciklusa u sekundama po hrpi. Ručno rukovanje traje otprilike 45 sekundi jer operater mora poravnati, pomaknuti i zaustaviti se između listova. Podizna platforma to smanjuje na oko 28 sekundi pomažući okomito kretanje. Paletizatori s jednim stupom poboljšavaju vrijednost na 22 sekunde, dok portalni sustavi dosežu 18 sekundi pod povoljnim uvjetima. Kompromis je u tome što brži strojevi obično imaju veći otisak i veća ulaganja. Odabir pravog sustava ovisi o tome koliko sekundi stvarno vrijedi uštedjeti u troškovima proizvodnje.
Najbolji sustav slaganja nije uvijek i najbrži. Ako linija radi umjerenom brzinom, a tvornica ima ograničen prostor, kompaktna podizna platforma može dati potreban učinak uz manji rizik instalacije. Ako asortiman proizvoda uključuje velike ploče i složene uzorke slaganja, portalni slagač daje veću fleksibilnost. Radarski grafikon u nastavku uspoređuje dvije uobičajene opcije prema pet kriterija odabira: napor integracije, nosivost, fleksibilnost, prostorna učinkovitost i cijena. Viši rezultat znači da je opcija lakša ili jača u toj dimenziji.
Radarska karta otkriva zašto ne postoji univerzalni pobjednik. Platforma za podizanje ima vrlo visoku ocjenu za integraciju i cijenu, što je čini sigurnim izborom za postojeće linije za impregnaciju. Portalni slagač osvaja kapacitetom nosivosti i fleksibilnošću, što je važno kada se veličine ploča često mijenjaju. Prostorna učinkovitost je približna jer oba formata zahtijevaju izlaznu zonu. U praktičnom smislu, odluka bi trebala početi s rasponom veličina listova i raspoloživim prostorom za glavu. Nakon što su ta ograničenja jasna, rezultati obično brzo riješe svađu.
Automatizirani sustav slaganja može se planirati kao dio nove linije ili naknadno ugraditi na postojeću. Najlakši put je odabrati opremu koja odgovara visini pokretne trake i upravljačkim signalima vaše trenutne linije. Jedinice kao što je platforma za podizanje i slaganje dobro se uklapaju nakon izlaza iz sušare ili rezača, jer zamjenjuju ručni položaj palete kontroliranim okomitim hodom. Za premještanje gotovog snopa, pokretna platforma može se spojiti na upravljačku liniju. Kada slijedom upravlja PLC, slagač postaje još jedna osovina proizvodnog procesa, a ne neovisni stroj. Uz manje ručne intervencije, cijela linija postiže dosljedniji ritam.
Uzvodna oprema utječe na kvalitetu snopa više nego što većina kupaca očekuje. Ako traktor ili jedinica za hranjenje stvara čak i malu varijaciju brzine, rubovi hrpe neće ostati u ravnini. O dizajnu dovodnog transportera, duljini rezanja i području zahvata potrebno je razgovarati s dobavljačem opreme. Detaljnu raspravu o tome kako vučne jedinice utječu na ukupnu učinkovitost možete pregledati u našem analiza učinkovitosti traktora . Ista logika vrijedi i za pokretna platforma koji odnosi gotovu hrpu. Dobro usklađen skup komponenti je ono što odvaja brzu liniju od glatke linije.
Automatizirani sustav slaganja logična je investicija kada ručno rukovanje ograničava kapacitet proizvodne linije. Započnite mjerenjem trenutnog vremena ciklusa, kvalitete hrpe i troškova operatera. Zatim usporedite vrste i podatke o izvedbi obuhvaćene ovim vodičem. Opremu treba odabrati tako da odgovara stvarnim dimenzijama panela, raspoloživom prostoru na podu i upravljačkoj arhitekturi vaše linije. Kada su te točke usklađene, automatizacija se isplati kroz veću propusnost, bolje poravnanje stogova i manji radni pritisak.
Kontaktirajte nas
Preporučeni proizvodi
Uđimo
Dodir
Yitong Environmental Technology (Nantong) Co., Ltd je proizvođač specijaliziran za opremu za impregnaciju.
Kontaktirajte nas
Phone: +86-19555016088
Email: [email protected]
Add:Južno od Haiyan ceste, zapadno od Nanhai ceste, Tongzhou Bay Yangtze River-Sea Joint Demonstration Development Zone, Jiangsu, Kina